
最新动态
手机:18100291702
座机:0755-23206926
邮箱:info@kingsee-sz.com
地址:深圳市宝安区沙井街道后亭社区茅洲⼭⼯业园⼯业⼤厦全⾄科技创新园科创⼤厦7层D
影像测量仪如何选型?2026 选型避坑指南
发布时间:2026-10-30 18:11:24 浏览次数:12一个真实案例:某3C配件厂采购了一台号称“500万像素、微米级精度”的全自动影像测量仪,结果检测透明导光板时,轮廓在屏幕上忽明忽暗,同一个孔径连测十次,偏差能差出好几个微米。厂家售后上门调试三次,最后才查明白:这台设备只有表面光源、没有透射光源,低对比度工件根本“看不清”,加上寻边算法对这类边缘支持不佳,整套设备成了摆设。样品滞留、交期延误,前后损失超过十几万。
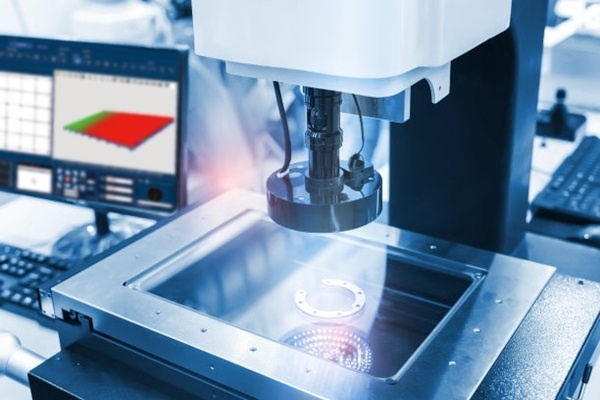
很多人以为,影像测量仪就是“放大镜加电脑”,像素越高、倍率越大,测得就越准。
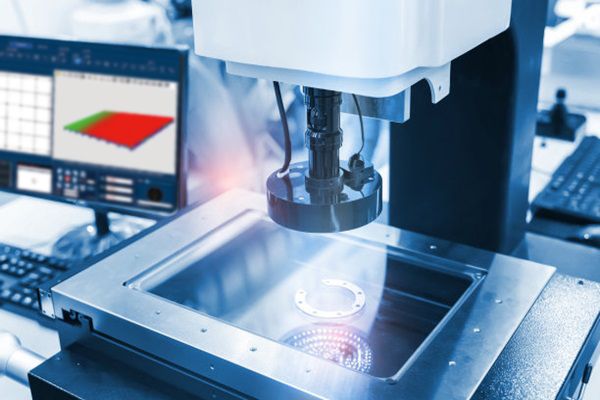
事实并非如此,影像测量仪是光学成像、机械传动、电子控制与软件算法协同工作的精密检测设备,测量精度由光栅尺、镜头、光源与软件算法共同决定,绝不是一张参数表能说清的。它在行业内也常被称为二次元测量仪,能额外测高度、台阶差的机型则称为2.5次元测量仪。
选型表面上是勾选参数,实则是工件特征、精度需求、生产规模与预算的综合权衡;接下来,本文就为大家详细讲解影像测量仪选型时需要注意的诸多事项。
一、先明确测什么:应用场景与工件特征
选型第一步,不是看参数,而是搞清楚“你要测什么”。不同工件的材质、尺寸、批量,直接决定机型方向。下面这张对照表可直接参考:
表1 常见测量对象与选型方向
测量对象 | 建议机型方向 | 行程参考 | 光源要点 |
3C连接器、端子、微型齿轮等小件 | 手动或全自动影像仪 | 200×100 / 300×200 | 表面光+透射光按需配置 |
中大型钣金、注塑、冲压件 | 大行程全自动/龙门式 | 400×300及以上 | 表面光可调亮度 |
LCD玻璃、导光板等透明薄件 | 悬臂式全自动/闪测仪 | 按工件尺寸 | 必须配透射光源 |
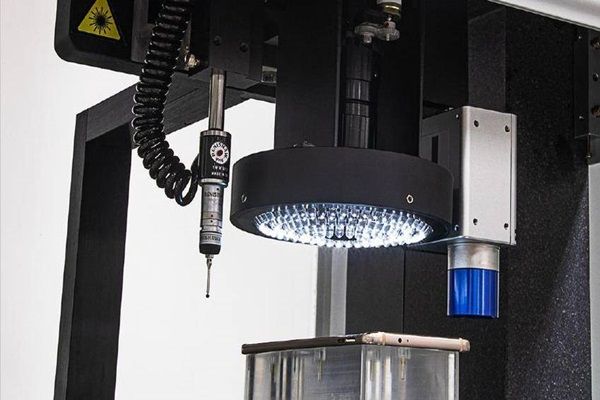
深孔、高台阶、需测高度的工件 | 2.5次元机型 | 重点关注Z轴行程 | 可选配探针/激光测高 |
大批量标准件快速检测 | 一键式闪测仪 | 大视野一次成像 | 追求速度与一致性 |
几个典型场景的避坑提醒:
· 行程留足余量:测量行程按最大工件长宽再加20%~30%余量选择。行程不够,大工件放不下;行程过大,费钱又占地方。
· 透明件必须配透射光源:导光板、薄膜、玻璃这类低对比度工件,没有透射光,边缘识别会反复失败,这是最常见的“买回来才发现”的问题。
· 只测平面尺寸就选二次元;需要测高度、台阶差、简易平面度,务必选2.5次元机型,否则后期只能加装探针,费钱又费事。
二、核心部件选型指南:别只看参数
明确应用场景之后,再来看核心部件。下面逐一拆解各部件的选型要点:
1. 精度:看懂“分辨力”与“示值误差”,别被像素忽悠
很多采购只看相机像素,觉得500万像素一定比200万像素测得准。像素决定的是图像清晰度,而最终测量精度,由光栅尺精度、镜头畸变校正与软件算法共同决定。
打个比方:数显分辨力相当于尺子上的最小刻度,坐标示值误差则相当于这把尺子本身到底准不准。行业通用原则是:设备的测量精度应达到工件公差带全距的1/3~1/8。以常见机型为例,三轴数显分辨力0.5μm、X/Y坐标示值误差约(2.5+L/100)μm(L为被测长度,单位mm)的设备,可满足机械、电子、塑胶等行业常规工件检测;而芯片、医疗器械、航空航天类高精度工件,则需要示值误差更小的机型。此外,长期连续检测场景,重复测量精度比单次精度更重要,选型时务必索取重复性数据。
2. 镜头与光源:变倍范围决定适应力
连续变倍镜头能在一台设备上兼顾大范围观测与微小细节放大,变倍范围越大、物方视场覆盖越广,设备对不同工件的适应力越强。光源方面,表面光与透射光最好都能独立调节亮度,以应对金属高反光、透明材质等不同工况。
3. 结构与传动:稳定压倒一切
底座优先选择花岗岩材质:密度均匀、热变形小、耐磨抗振,是长期精度稳定的基础。批量检测场景建议选伺服电机驱动的全自动机型,可编程、一键自动测量;小批量多品种场景,手动机型操作灵活、成本更低。
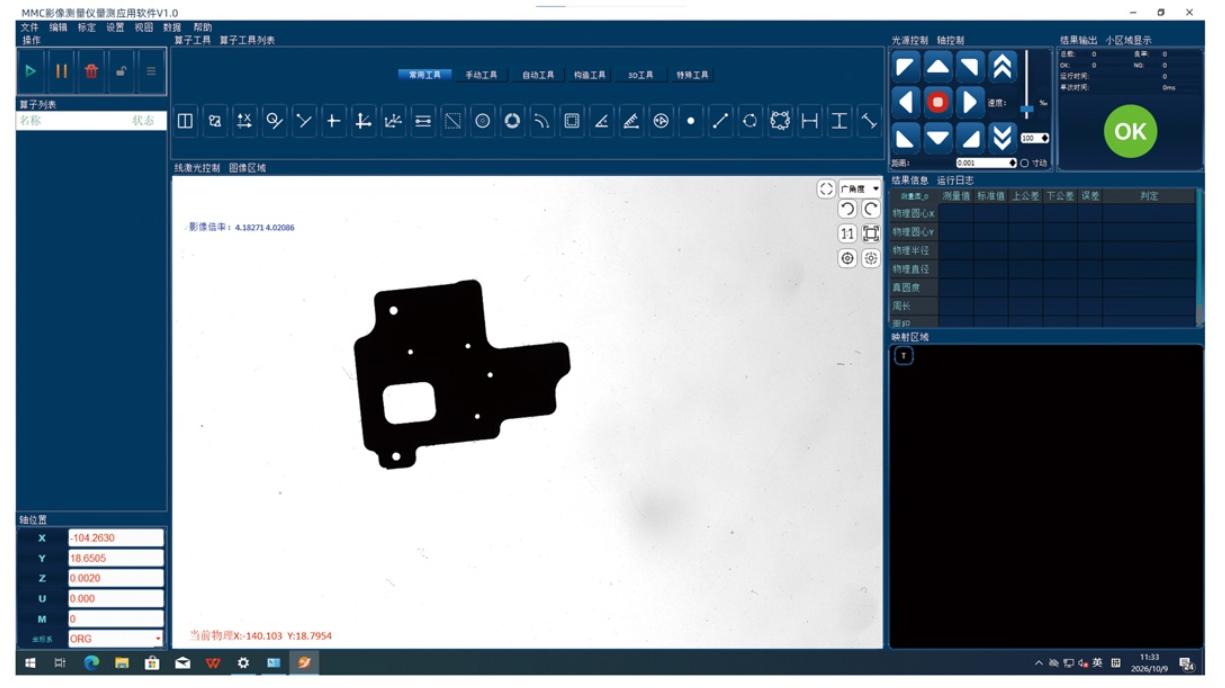
4. 软件与算法:真正决定“好不好用”
寻边算法、自动对焦、图纸比对、SPC统计、报表导出,这些功能决定设备日常是否顺手。选型时逐一确认,并尽量带上工件现场打样实测,比看一百页彩页都管用。
三、最容易忽略的坑——环境与使用条件
实际上,相当一部分影像测量仪的精度漂移与故障,根源不在设备性能,而在使用环境。
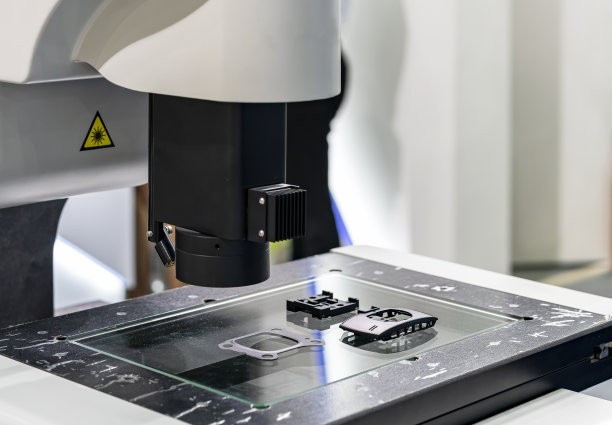
1. 振动:影像测量仪怕“抖”
设备要远离冲床、空压机、注塑机等振动源,放置台面建议载重不低于350kg。花岗岩结构本身抗振,但架不住车间里天天震。
真实案例:某注塑厂把影像测量仪直接放在注塑机旁边,每次合模,机器一震,同一个工件测十次能差出好几个微米。后来把设备搬进独立检测室,问题当天消失。
2. 温度与湿度:精密设备怕“变”
影像测量仪应放置在干燥、无尘、温度相对稳定的环境,避免阳光直射与空调直吹,防止结构热变形影响示值。
3. 防尘防潮:光学部件怕“脏”
粉尘较多的车间,镜头容易积灰导致成像发虚。需做好日常防尘与定期清洁,镜头清洁务必使用专用镜头纸,切忌用手直接触碰光学镜片。
四、可靠性、生命周期与品牌策略
影像测量仪不是快消品,往往要服役5年甚至10年。选型时除了价格,更要关注厂家的研发实力、售后响应、精度校准服务与软件持续升级能力。
如何考察一个厂家?可以从三个维度入手:一看公司实力与行业资历;二看是否提供安装、调试、培训、维修、校准的一站式服务;三看能否提供精度溯源与第三方检测报告。
附上一份影像测量仪品牌选型参考:
表2 影像测量仪品牌选型参考
类型 | 代表品牌 | 优势 | 需要注意 |
国际知名品牌 | Nikon、KEYENCE、OGP等 | 光学技术积累深、精度文档完善、生命周期长 | 价格高、交期与本地化服务响应相对较慢 |
国产专业品牌 | 精翌测量 | 性价比高、定制灵活、国产化适配、服务响应快 | 需关注软件生态与长期迭代能力 |
白牌/无品牌 | 各类拼装机型 | 价格极低 | 精度无溯源、售后无保障,慎用 |
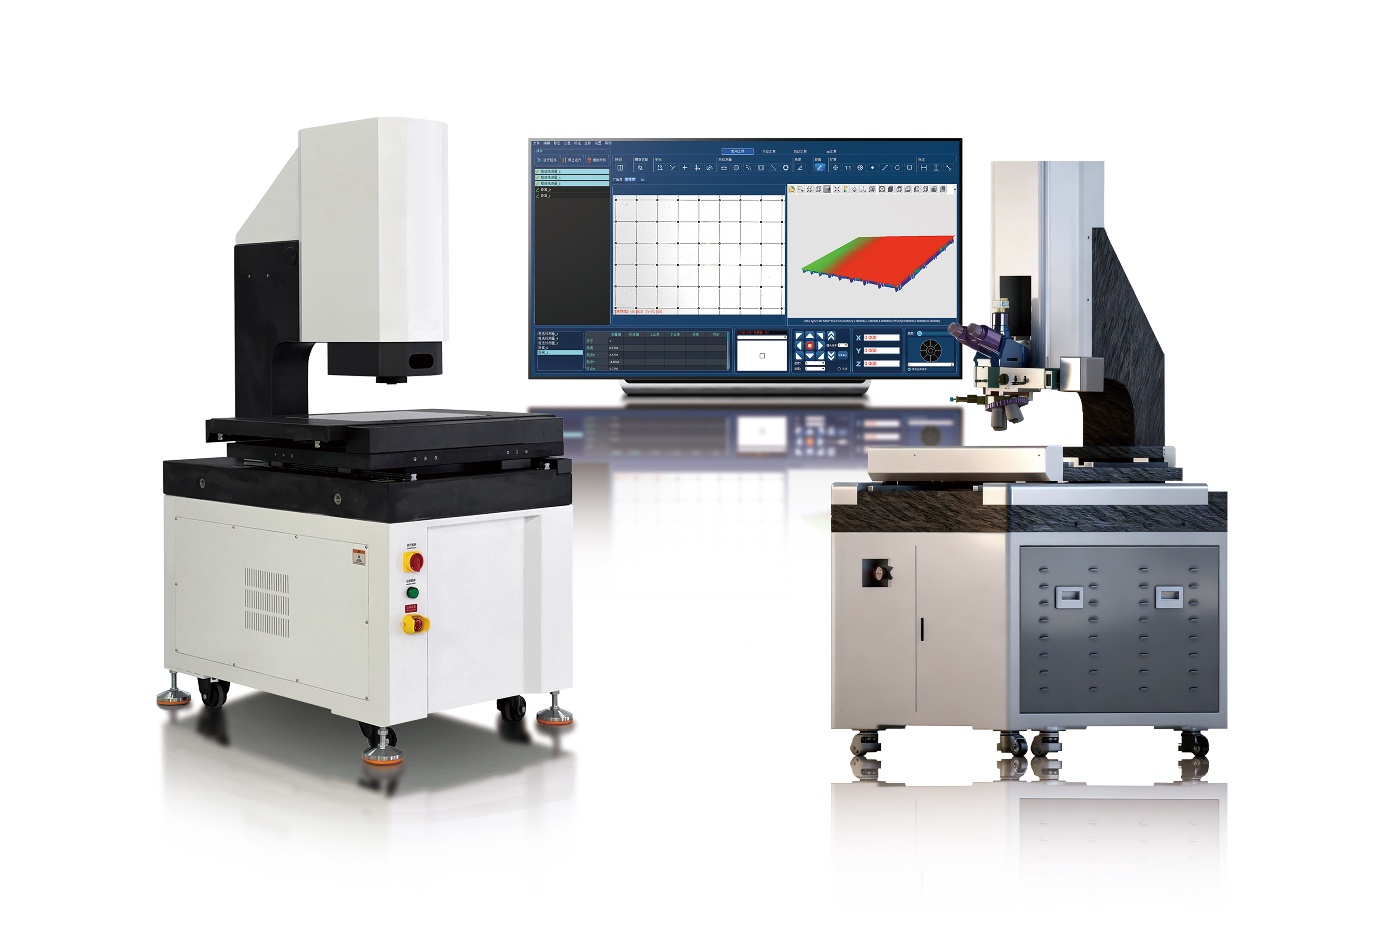
这里重点说说国产专业品牌。以深圳市精翌测量技术有限公司(精翌测量)为例,其核心理念是“精密测量赋能智能制造”,专注高精度全自动测量仪器与机器视觉显微系统的研发。全自动影像测量仪已完成从底层硬件、操作系统到上层软件的全链路国产化适配,并融入AI智能检测,在LCD液晶屏、3C电子、半导体等行业检测场景中均有落地应用。
五、结语
做选型这行久了,最大的感悟是:没有最好的影像测量仪,只有最适合你工件的影像测量仪。最后几点核心建议:
· 场景先于参数:先列清工件清单、公差要求与日检测量,再谈配置,不要一上来就追求“越高越好”。
· 精度按公差匹配:精度不是越高越好,够用且稳定才省钱,1/3~1/8公差带原则是底线。
· 打样实测最可靠:带上真实工件去厂家现场打样,比看任何参数表都管用。
· 环境与售后比价格重要:设备要用好几年,后期校准、维修、软件升级才是长期成本的大头。
如果你正在为某个具体工件选型而纠结,欢迎留言告诉我们:工件材质与尺寸、公差要求、日检测量与预算范围,我们会为你做一次快速选型分析。例如:“3C连接器,长度5mm,公差±0.01mm,月检10万件,预算15万以内……”我们会逐一为你拆解,帮你避开那些容易被忽视的问题。
相关新闻